
Veröffentlicht: 11. Mai 2026
Von: Yanwei Hu, Technischer Experte bei Cymber Metal
Guten Morgen zusammen,
Hier ist Yanwei Hu von Cymber Metal.
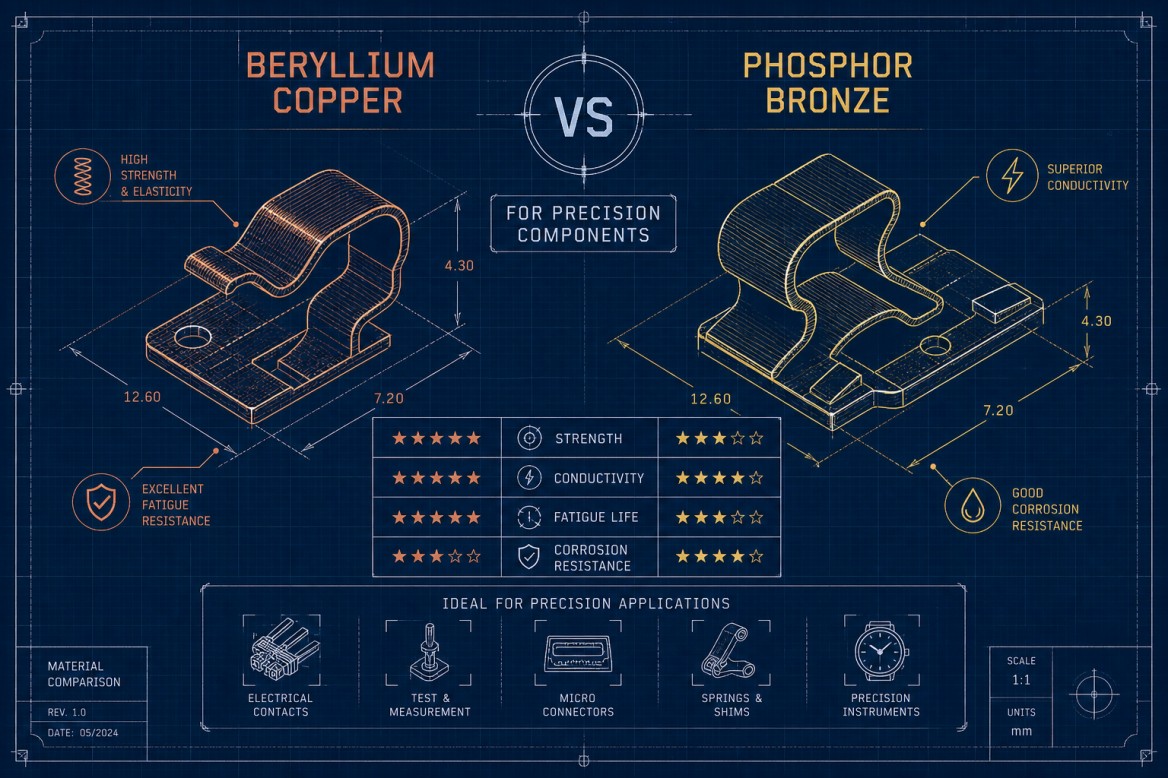
Wenn Ingenieure bei der Auswahl von Präzisionsbauteilen zwischen Berylliumkupfer und Phosphorbronze abwägen müssen, hängt die Entscheidung in der Regel von einigen wenigen entscheidenden Fragen ab: Wird dieses Bauteil Millionen von Biegezyklen standhalten? Muss es Strom leiten können, ohne zu überhitzen? Kann es die Federkraft unter thermischer Belastung aufrechterhalten?
C17200 Berylliumkupfer und C51000/C52100 Phosphorbronze sind beides bewährte Kupferlegierungen, die in Steckverbindern, Federn, Buchsen und elektrischen Kontakten verwendet werden.nichtSie sind austauschbar. Die Wahl des falschen Modells führt oft zu Prototypen-Iterationen, Nacharbeiten oder – im schlimmsten Fall – zu Ausfällen im Feldeinsatz.
Bei Cymber Metal halten wir beide Legierungen in ASTM-zertifizierten Qualitäten vorrätig und bearbeiten sie wöchentlich im eigenen Haus zu fertigen Bauteilen. Hier sind die Ergebnisse realer Daten und praktischer Erfahrung.
Mechanische Festigkeit: Ein Vergleich der C17200 und C51000
Zugfestigkeit und Streckgrenze durch Anlassen
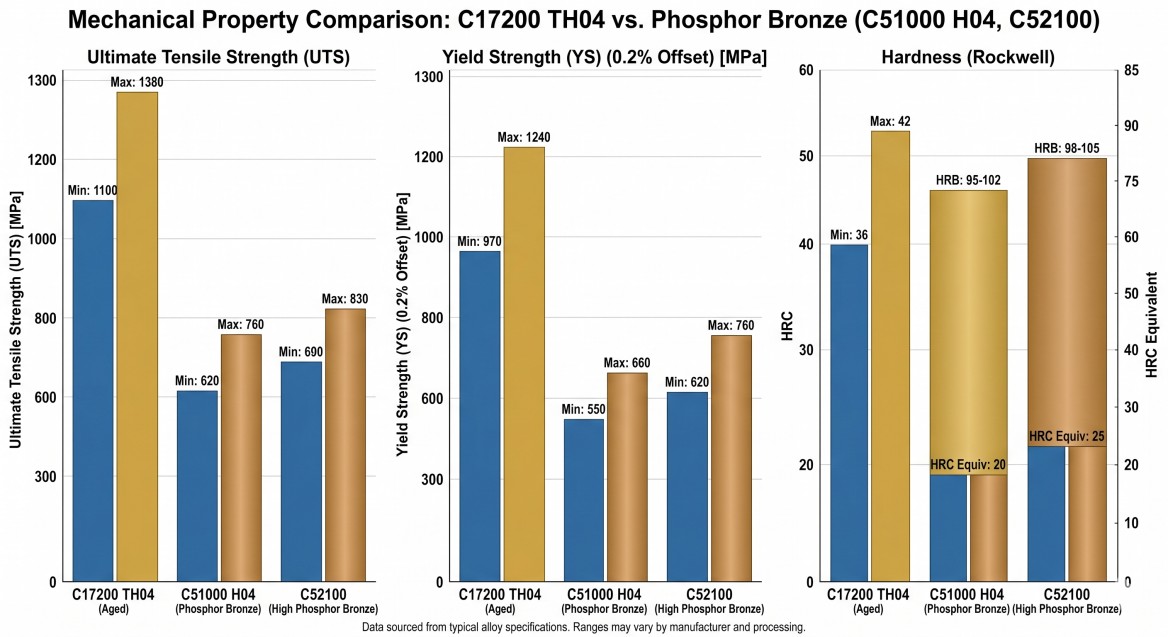
C17200 erreicht im maximal ausgehärteten Zustand TH04 eine Zugfestigkeit von 1240–1520 MPa (ca. 180–220 ksi) und eine Streckgrenze von bis zu 1210 MPa. C51000 im harten Zustand H04 erreicht maximal 550–760 MPa. C52100 (8 % Zinn) liegt mit 690–860 MPa etwas darüber.
Berylliumkupfer kann liefern1,4–2-mal höherDie Zugfestigkeit hängt von den verglichenen Härtegraden ab. Der für die Auslegung relevante Wert ist ausschließlich vom Härtegrad abhängig – ein walzgehärteter TD02-Stahl und ein vollständig ausgehärteter TH04-Stahl sind selbst bei gleicher UNS-Nummer deutlich unterschiedliche Werkstoffe.
Härte, Elastizitätsmodul und Auswirkungen auf die Federkonstruktion
Der Elastizitätsmodul beeinflusst die Federkonstruktion direkt. C17200 liegt bei 125–131 GPa, Phosphorbronze bei 103–117 GPa. Ein höherer Modul bedeutet mehr gespeicherte Energie pro Auslenkungseinheit und somit eine steifere Feder bei gleicher Geometrie.
Die Härte verrät ein ähnliches Bild: C17200 TH04 erreicht Rockwell C38–44, während C51000 H04 bei Rockwell B70–85 landet. Dieser Unterschied hat einen messbaren Einfluss auf die Verschleißfestigkeit der Buchsen.
Phosphorbronze ist nicht einfach nur „schwächer“ – sie stellt einen Kompromiss zwischen geringerer Festigkeit und höherer Duktilität dar. C51000 erreicht im geglühten Zustand Dehnungen von 40–60 %, verglichen mit nur 2–15 % bei BeCu im Maximalzustand. Wenn Ihre Anwendung eng anliegende Geometrien und moderate mechanische Belastungen erfordert, ist diese Duktilität die entscheidende Eigenschaft.
Dauerfestigkeit und Verhalten bei zyklischer Belastung
Ausdauergrenzen und SN-Kurvendaten
Die entscheidendste Kennzahl in diesem Vergleich ist die Dauerfestigkeit. In Rotationsbiegeversuchen zeigte die BeCu-Legierung 25 unter vergleichbaren zyklischen Belastungsbedingungen eine deutlich längere Dauerfestigkeit als Phosphorbronze – oft um ein Vielfaches höher bei vergleichbaren Spannungsamplituden.
C17200 weist bei Raumtemperatur im Rotationsbiegeversuch eine Dauerfestigkeit von ca. 442 MPa nach 10⁷ Zyklen auf, die bei 350 °C auf ca. 400 MPa und bei 450 °C auf 272 MPa sinkt, da Phasenübergänge die Korngrenzen schwächen. Phosphorbronze besitzt in diesem Bereich keine klar definierte Dauerfestigkeit.
Siehe dieDaten von ASM International zu Berylliumkupferfür detaillierte Materialverhaltens- und Ermüdungsdaten beim Vergleich dieser Legierungen.
Die Steigung der SN-Kurve bestimmt Ihre Auslegungsreserve. Die Kurve von BeCu fällt flacher ab, was eine sinnvolle Dauerfestigkeit bei geringeren Spannungen ermöglicht. Phosphorbronze erreicht ihren Dauerfestigkeitsknick früher, was bedeutet, dass die Auslegungsspannung deutlich reduziert werden muss, um bei einer geforderten Lebensdauer von 10 Millionen Lastwechseln die gleiche Lastwechselzahl zu erreichen.
Stressbewältigung und Frühlingsset
Die Spannungsrelaxation erweitert den Vorteil von BeCu über die reinen Dauerfestigkeitswerte hinaus. Phosphorbronze verliert unter Dauerlast oder Temperaturwechseln mit der Zeit ihre Federkraft. BeCu behält seine mechanischen Eigenschaften oberhalb von 300 °C – ein entscheidender Faktor für Relaisfedern, Steckverbinderkontakte unter wiederholten Temperaturwechseln und Hochfrequenzschalter, bei denen der Ausfall der Feder ein realer Fehlermechanismus und nicht nur ein Laborergebnis ist.
Vergleich der elektrischen und thermischen Leitfähigkeit
IACS-Werte und die Ursachen der Diskrepanz
C17200 erreicht im gealterten Zustand je nach Härtegrad und Alterungszyklus 22–60 % IACS. Phosphorbronze C51000 liegt typischerweise zwischen 12 und 20 % IACS, wobei ein repräsentativer Wert bei etwa 15 % liegt.
Der Unterschied lässt sich direkt auf die Legierungszusammensetzung zurückführen: Beryllium (1,8–2 %) stört das Kupfergitter weniger stark als Zinn (5–10 %) in Kombination mit Phosphor. Die Wärmeleitfähigkeit folgt dem gleichen Zusammenhang gemäß dem Wiedemann-Franz-Gesetz. Basierend auf diesen IACS-Werten liegt die Wärmeleitfähigkeit von BeCu bei etwa 130–170 W/m·K, während Phosphorbronze etwa 40–70 W/m·K aufweist.
Eine kurze Übersicht über die Leitfähigkeit von Berylliumkupfer und Anwendungshinweise finden Sie in dieser Materialzusammenfassung:AZoM-Berylliumkupfer-Übersicht.
Anpassung der Leitfähigkeit an den Bauteiltyp
Bei Kontakten und Relaisfedern, die nennenswerte Ströme führen, kommt der Leitfähigkeitsvorteil von BeCu unmittelbar zum Tragen. Eine höhere Leitfähigkeit bedeutet geringere ohmsche Erwärmung, was die Lebensdauer der Kontakte verlängert und die thermische Belastung reduziert, die die Materialermüdung beschleunigt.
Bei Buchsen und Verschleißplatten ist die Leitfähigkeit irrelevant. Das Auswahlkriterium ist einfach: Wenn Strombelastbarkeit oder Wärmeableitung in den Spezifikationen angegeben sind, ist die Leitfähigkeit ein Entscheidungskriterium. Andernfalls wird sie aus dem Vergleich ausgeschlossen, und die Kosten sind ausschlaggebend.
Anforderungen an Bearbeitbarkeit, Umformbarkeit und Wärmebehandlung
Wärmebehandlungspläne und Umformgrenzen
C17200 erfordert einen zweistufigen Wärmebehandlungsprozess: Lösungsglühen bei 800–850 °C, gefolgt von Aushärten bei 315 °C für 2–3 Stunden, um die maximale Festigkeit zu erreichen. Dieser Prozess bringt erhebliche Komplexität mit sich – Ofenbelegung, Abschreckzeitpunkt und Überalterungsrisiko müssen berücksichtigt werden.
Phosphorbronze erhält ihre Gebrauchseigenschaften ausschließlich durch Kaltverformung. C51000 und C52100 benötigenkein Alterungszyklusüberhaupt nicht.
Eine praxisorientierte, anwendungsbezogene Wärmebehandlungsreferenz für C17200 finden Sie in diesem technischen Leitfaden aufWärmebehandlung von C17200.
Die Umformgrenzen variieren je nach Legierung und Härtegrad. C17200 lässt sich am besten im geglühten Zustand vor der Aushärtung umformen; Biegen nach vollständiger Aushärtung im Härtegrad TH04 birgt die Gefahr von Rissen, insbesondere am Außenradius. Phosphorbronze im Härtegrad O ermöglicht Biegeradien bis zu 0–1T; im Härtegrad H04 steigt der Wert auf 4–6T für C510 und 6–8T für C521.
Bearbeitungsempfehlungen und Berylliumsicherheit
Maschine C17200 mit Hartmetallwerkzeugen bei 150–350 SFM mit Kühlschmierstoff. Wo immer der Prozessablauf es zulässt, Vorbehandlung: Das geglühte Material ist weicher, erzeugt sauberere Spanbildung und verlängert die Werkzeugstandzeit deutlich.
Die Gefährdung durch Beryllium erfordert direkte Maßnahmen und darf nicht nur in einer Fußnote erwähnt werden. Berylliumstaub, der bei der Bearbeitung von Berylliumkupfer (BeCu) entsteht, stellt ein ernstes Inhalationsrisiko dar und ist bei chronischer Exposition als krebserregend anerkannt. Der derzeit von der OSHA festgelegte zulässige Expositionsgrenzwert liegt bei 0,2 µg/m³ (zeitlich durchschnittlicher Wert), der Auslösewert bei 0,1 µg/m³. Lokale Absaugung, HEPA-Filterung, technische Einhausungen und zertifizierte Handhabungsverfahren sind zwingend erforderlich.
Ingenieure, die die CNC-Bearbeitung an einen Lieferanten auslagern, der bereits nach entsprechenden Protokollen arbeitet, entlasten sich von der Pflicht zur Einhaltung der Sicherheitsvorschriften. Die CNC-Bearbeitungsprozesse von Cymber Metal sind auf diese Anforderungen ausgerichtet.
Weitere Informationen zu den regulatorischen Anforderungen und dem OSHA-Berylliumstandard finden Sie in dieser Branchenübersicht:OSHA-Richtlinien zum Berylliumstandard.
Kosten, Lieferzeiten und Beschaffung im Jahr 2026
Berylliumkupfer (BeCu) erzielt einen deutlichen Preisaufschlag gegenüber Phosphorbronze – etwa 25–40 % höher –, was auf die hohe Beryllium-Rohstoffkonzentration und die regulatorischen Verarbeitungskosten zurückzuführen ist. Die Inputkosten für Phosphorbronze sind bis 2025–2026 deutlich gestiegen, und die hohen Kupfer- und Zinnpreise werden voraussichtlich anhalten. Das BeCu-Angebot ist knapper und die Lieferzeiten verlängern sich, da die Nachfrage der Automobil-, Luft- und Raumfahrt- sowie Verteidigungsindustrie um dieselben zertifizierten Bestände konkurriert.
Bei kleinen bis mittleren Produktionsserien verursacht die Komplexität der Beschaffung versteckte Kosten. Die Beschaffung von zertifiziertem C17200- oder C51000-Stahlband und die anschließende Qualifizierung eines separaten CNC-Bearbeitungsanbieters führen zu einem erhöhten Koordinierungsaufwand, zusätzlichen Qualitätskontrollpunkten und längeren Änderungszyklen.
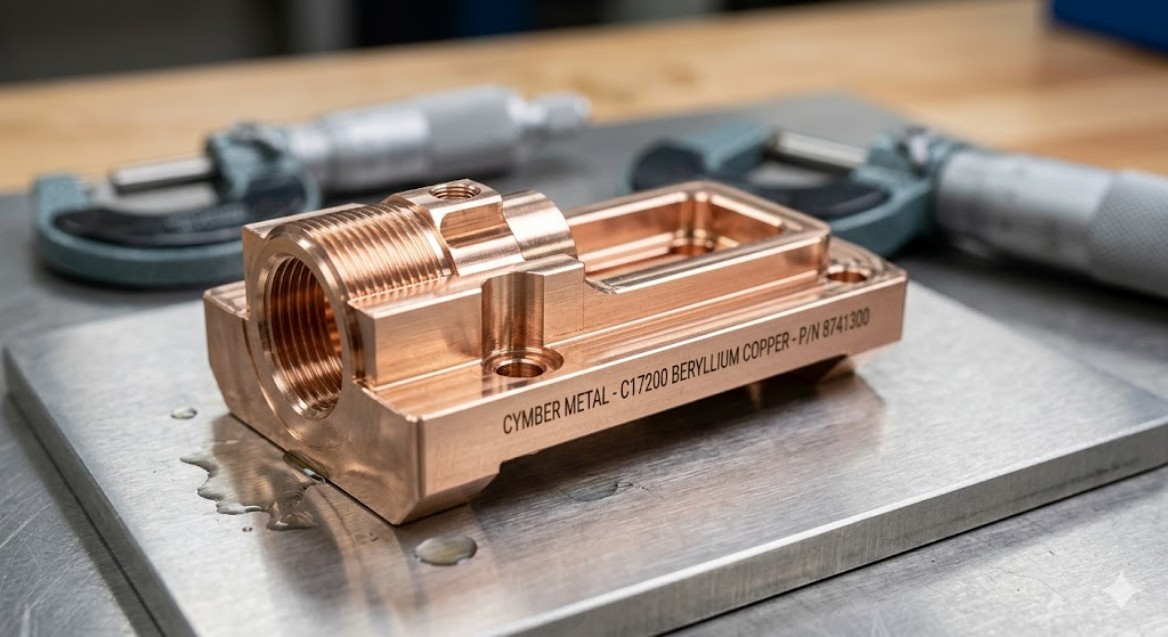
Bei Cymber Metal führen wir beide Legierungen in ASTM/AMS-zertifizierten Qualitäten und fertigen in unserer eigenen Produktionsstätte präzisionsgefertigte Bauteile. Entdecken Sie unser gesamtes Angebot!BerylliumkupferBereich hier:Beryllium-Kupfer-Produkteund unserePhosphorbronze und BronzelegierungenOptionen hier:Phosphorbronze.
Berylliumkupfer vs. Phosphorbronze – Praktischer Entscheidungsrahmen
Drei Fragen bestimmen die Legierungswahl:
- Welche Anforderungen an die zyklische Beanspruchung und die Lebensdauer hinsichtlich Ermüdung muss das Bauteil erfüllen?
- Führt das Bauteil Strom oder benötigt es ein Wärmemanagement?
- Wie hoch ist die Gesamtkostentoleranz, einschließlich Bearbeitungs- und Konformitätskosten?
| Anwendungsart | Empfohlene Legierung | Hauptgrund |
|---|---|---|
| Relaisfedern, Schnappkontakte für hohe Schaltzyklen | C17200 | Federversagen bei Temperatur ist der vorherrschende Versagensmodus |
| Präzisionssteckverbinder in anspruchsvollen thermischen Umgebungen | C17200 | Dauerfestigkeit und Leitfähigkeit sind beide kritisch |
| Lagerbuchsen und Anlaufscheiben | C51000 / C52100 | Ermüdung und Leitfähigkeit sind nicht einschränkend; Kosten und Umformbarkeit sprechen für Phosphorbronze. |
| Niederfrequente Federkontakte | C51000 / C52100 | Zyklenzahl innerhalb der Phosphorbronze-Kapazität |
| Steckverbinderkontakte für mittlere Beanspruchung | Entweder (durch Analyse) | Abhängig von der Anzahl der Zyklen und der aktuellen Last |
Die beiden häufigsten Fehleinschätzungen gehen in entgegengesetzte Richtungen: die Auswahl von Phosphorbronze für eine Feder mit hoher Zyklenzahl und deren frühzeitigen Ausfall, oder die Auswahl von C17200 für eine Buchse ohne Anforderungen an Leitfähigkeit oder Ermüdungsfestigkeit und die Zahlung eines Aufpreises von 40 % für keinerlei Leistungsgewinn.
Häufig gestellte Fragen
Ist Berylliumkupfer fester als Phosphorbronze?Ja, deutlich. C17200 erreicht im maximal ausgehärteten Zustand TH04 eine Zugfestigkeit von 1240–1520 MPa, verglichen mit 550–760 MPa für C51000 im Zustand H04 – also etwa 1,4- bis 2-mal höher, je nach Vergleichszustand. Phosphorbronze kompensiert dies durch eine höhere Duktilität (40–60 % Dehnung gegenüber 2–15 % bei BeCu im maximal festen Zustand), wodurch sie sich besser für enge Umformungen eignet.
Welche Legierung weist eine bessere Dauerfestigkeit bei Federanwendungen mit hoher Zyklenzahl auf?Berylliumkupfer. C17200 weist bei Raumtemperatur und 10⁷ Lastwechseln im Drehbiegeversuch eine Dauerfestigkeit von ca. 442 MPa auf. Phosphorbronze besitzt bei vergleichbaren Spannungsniveaus keine klar definierte Dauerfestigkeit.
Kann Phosphorbronze ohne besondere Vorsichtsmaßnahmen gefahrlos bearbeitet werden?Ja. Phosphorbronze stellt bei der Standardbearbeitung kein signifikantes Inhalationsrisiko dar. Berylliumkupfer erfordert strenge Kontrollen (OSHA PEL 0,2 μg/m³ TWA). Die Auslagerung der BeCu-Bearbeitung an einen zertifizierten Lieferanten entlastet Ihr Unternehmen von diesem Compliance-Aufwand.
Wann ist Phosphorbronze sinnvoller als Berylliumkupfer?Für Anwendungen ohne hohe Anforderungen an die Dauerfestigkeit oder Strombelastbarkeit – Buchsen, Anlaufscheiben, Formhalterungen, niederfrequente Federkontakte – bietet Phosphorbronze typischerweise eine ausreichende Leistung bei 25–40 % geringeren Materialkosten und ohne dass ein Wärmebehandlungszyklus erforderlich ist.
Kann ich beide Legierungen von einem einzigen Lieferanten zu Fertigteilen bearbeiten lassen?Ja. Cymber Metal führt C17200 und C51000/C52100 in ASTM/AMS-zertifizierten Güteklassen und fertigt präzisionsgefertigte Bauteile im eigenen Haus. Ein einziger Lieferant für Material und Bearbeitung reduziert den Qualifizierungsaufwand und beschleunigt Änderungszyklen im Engineering.
Schlussbetrachtung
Die Wahl zwischen Berylliumkupfer und Phosphorbronze für Präzisionsbauteile hängt von drei sich überschneidenden Faktoren ab: Dauerfestigkeit, Leitfähigkeitsanforderungen und Gesamtbetriebskosten. Berylliumkupfer ist hinsichtlich Festigkeit, Dauerfestigkeit und Leitfähigkeit führend. Phosphorbronze punktet hingegen mit Kosten, Umformbarkeit und einfacherer Verarbeitung.
Stellen Sie sicher, dass die Legierung stimmt, bevor Sie mit dem Schneiden des Metalls beginnen. Die oben genannten Zahlen liefern Ihnen die Grundlage für diese Entscheidung.
Bei Cymber Metal halten wir beide Legierungen in geprüftem Lager vorrätig und bearbeiten sie zu Fertigteilen, ohne auf einen zweiten Zulieferer angewiesen zu sein. Die richtige Materialauswahl in dieser Phase schafft einen größeren Mehrwert als jede Kostenoptimierung im weiteren Verlauf.
Sind Sie bereit, Ihre Zeichnung zu prüfen? Schicken Sie sie uns – wir geben Ihnen klare, praxisnahe Ratschläge zur richtigen Legierung, realistischen Toleranzen und einem klaren Zeitplan.
Kontaktieren Sie uns für Unterstützung bei Präzisionsbauteilen aus Kupferlegierungen.
Veröffentlichungsdatum: 11. Mai 2026