
Veröffentlicht: 7. Juni 2026
Von: Yanwei Hu, Technischer Experte bei Cymber Metal
Guten Morgen zusammen,
Hier ist Yanwei Hu von Cymber Metal.
Vor achtzehn Monaten brachte uns ein US-amerikanischer Rüstungskonzern ein defektes Federpaket aus Berylliumkupfer C17200 aus einem stark vibrierenden Avionikmodul. Die Bauteile waren im Zustand maximaler Aushärtung mit einer Zugfestigkeit von 1200 MPa spezifiziert und sollten 10⁷ Lastwechsel bei einer Wechselspannung von 450 MPa überstehen. Sie versagten jedoch bereits nach 2,3 × 10⁶ Lastwechseln, wobei sich typische Ermüdungsstreifen an den Bearbeitungsspuren konventioneller Bearbeitungsmethoden bildeten.
Die von uns hergestellten ErsatzteileC17300Eine Platte – mit gleicher nomineller Festigkeit, aber kontrollierter Bleizugabe zur Verbesserung der Bearbeitbarkeit und einem sorgfältig abgestimmten Lösungsglüh- und Aushärtungszyklus – erreichte im selben Prüfstand über 1,4 × 10⁷ Lastwechsel. Der Unterschied lag nicht in der Legierungsklasse auf dem Papier, sondern in der Art der Materialverarbeitung von der Platte zum fertigen Bauteil.
Im Jahr 2026, wenn in Aktuatoren der Luft- und Raumfahrt, Bohrlochwerkzeugen, hochzuverlässigen Steckverbindern und Präzisionsverteidigungsmechanismen hochbelastete zyklische Belastungen auftreten, akzeptieren leitende Ingenieure „Berylliumkupfer“ nicht mehr als Standard. Sie fordern C17300, wenn Bearbeitbarkeit, Dauerfestigkeit und Dimensionsstabilität nach Alterung gleichzeitig gewährleistet sein müssen.
Warum C17300 andere Beryllium-Kupfer-Sorten unter hoher Belastung übertrifft
C17300 ist ein bleihaltiges, hochfestes Berylliumkupfer (nominal 1,9 % Be, 0,4 % Pb). Das Blei verbessert den Spanbruch und reduziert den Werkzeugverschleiß, ohne die Kerneigenschaften zu beeinträchtigen, die Berylliumkupfer im hochbelasteten Einsatz unersetzlich machen.
- Zugfestigkeit nach maximaler Aushärtung 1.100–1.300 MPa
- Die Streckgrenze liegt typischerweise bei 1.000–1.150 MPa.
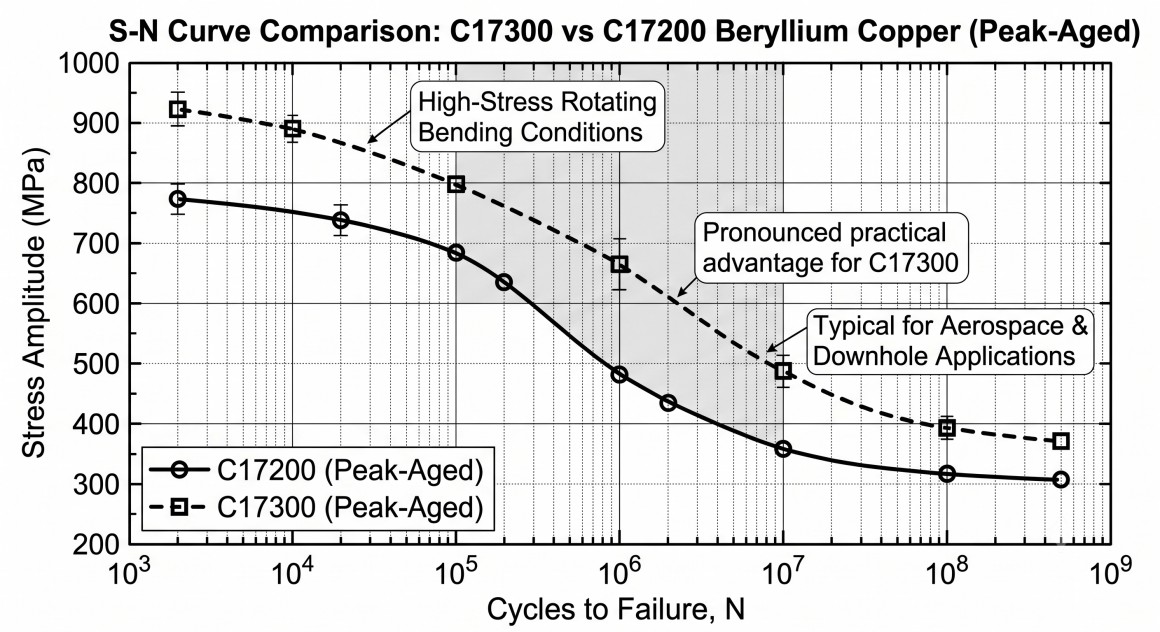
- Ausgezeichnete Dauerfestigkeit (oft >450 MPa bei 10^7 Zyklen unter rotierender Biegung)
- Elektrische Leitfähigkeit 22–28 % IACS im Spitzenzustand
- Funkenfrei und gute Korrosionsbeständigkeit in maritimen und industriellen Umgebungen
Im Vergleich zu C17200 bietet C17300 eine messbar bessere Bearbeitbarkeit bei nahezu identischer Dauerfestigkeit und Festigkeit. Bei Bauteilen, die vor der Endhärtung umfangreiche Fräs-, Bohr- oder Gewindebearbeitungen erfordern, führt dies direkt zu geringeren Werkzeugkosten, präziserer Prozesskontrolle und weniger Ausschuss.
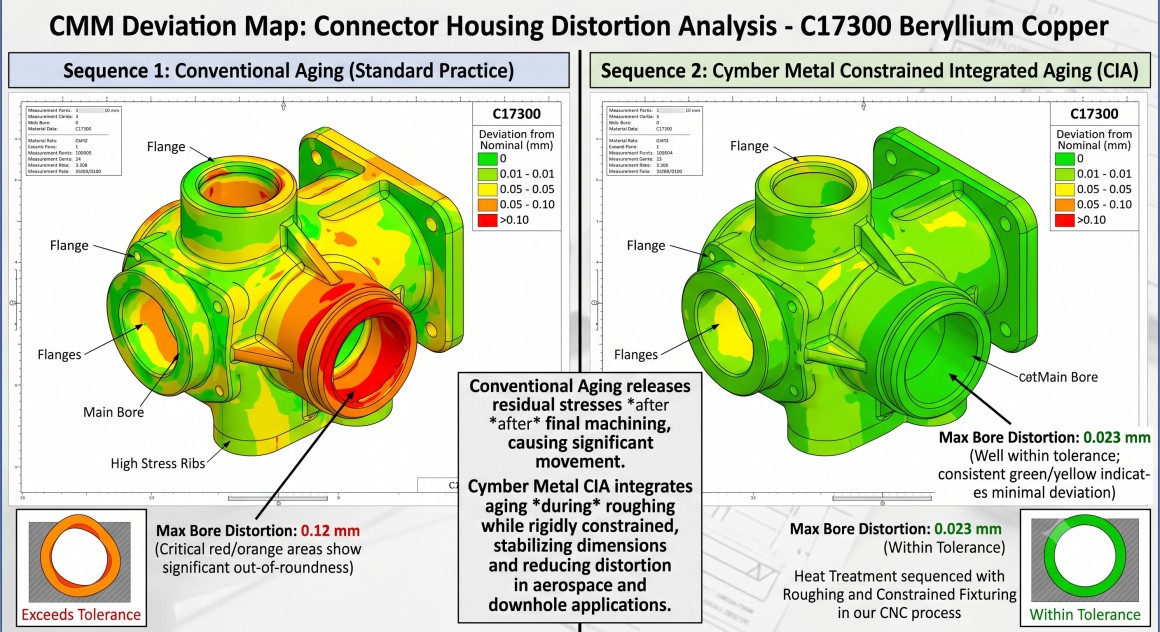
Wärmebehandlungssequenz: Die versteckte Variable, die darüber entscheidet, ob Toleranzen eingehalten werden
Berylliumkupfer erreicht seine Hochbelastbarkeit erst nach einer geeigneten Lösungsglühung (typischerweise 800–850 °C) mit anschließender Aushärtung (315–330 °C für 2–3 Stunden). Die Reihenfolge der Bearbeitungsschritte im Verhältnis zu diesen thermischen Zyklen ist entscheidend.
Häufige Fehlerarten, die wir immer noch bei anderen Anbietern beobachten:
- Bearbeitung vollständig im gealterten Zustand → übermäßiger Werkzeugverschleiß und Risiko von Oberflächenbeschädigungen, die zu Ermüdungsrissen führen.
- Grobbearbeitung im lösungsgeglühten Zustand, anschließendes Auslagern ohne Einschränkung → 0,08–0,15 mm Verzug bei Präzisionsbohrungen und dünnen Abschnitten.
- Übermäßige Alterung zur „Wiederherstellung“ der Abmessungen → Verlust der Dauerfestigkeit und Anfälligkeit für Spannungskorrosion.
In unseremCYMBER CNC-BearbeitungswerkstattWir betrachten die Wärmebehandlung als integrierte Prozessvariable. Bei hochbeanspruchten Bauteilen aus C17300 gehen wir typischerweise wie folgt vor:
- Grobbearbeitung aus Blech oder Stange im lösungsgeglühten oder leicht gealterten Zustand.
- Wenden Sie einen kontrollierten abschließenden Aushärtungszyklus mit einer Vorrichtung an, die kritische Abmessungen einschränkt.
- Die kritischen Bearbeitungsmerkmale werden nach der Alterung fertiggestellt, um die erforderliche Oberflächenintegrität und Toleranz zu erreichen.
Mit diesem Verfahren werden routinemäßig Toleranzen von ±0,02 mm bei Bohrungen und ±0,05 mm bei dünnen Abschnitten eingehalten, während gleichzeitig die vollen mechanischen Eigenschaften im ausgehärteten Zustand erreicht werden.
Präzisionsbearbeitung von C17300: Sicherheit, Werkzeugstandzeit und Oberflächenintegrität
Die Bearbeitung von Berylliumkupfer erfordert zwingende Sicherheitsvorkehrungen: Bei allen Arbeitsgängen muss die Konzentration von Berylliumstaub in der Luft unterhalb der OSHA- und internationalen Grenzwerte gehalten werden. Unsere Werkstatt ist mit geschlossenen Bearbeitungszentren, hocheffizienten Filteranlagen und dokumentierten Handhabungsprotokollen ausgestattet, die es uns ermöglichen, C17300 sicher in Serienfertigung zu bearbeiten.
Aus prozesstechnischer Sicht arbeitet die C17300 fehlerfrei, wenn die Parameter korrekt sind:
- Hartmetall- oder PKD-Werkzeuge bei 150–300 SFM mit Hochdruckkühlmittel
- Positive Spanwinkelgeometrie und scharfe Kanten zur Minimierung von Aufbauschneiden
- Kontrollierte Spanabfuhr, um ein erneutes Zerschneiden der Späne zu verhindern, die sich einbetten und Spannungsspitzen erzeugen können.
Wir erreichen routinemäßig eine Oberflächenrauheit (Ra) von ≤0,6 μm auf Dichtungs- und Kontaktflächen – ein entscheidender Wert sowohl für die Dauerfestigkeit als auch für die elektrische Leistungsfähigkeit von hochbelasteten Steckverbindern.
Die integrierte Kompetenz von Cymber Metal – Material + Prozess, nicht nur Lagerbestand
Den leitenden Ingenieuren ist vor allem eines wichtig: Wird das fertige Bauteil nach jeder thermischen und mechanischen Bearbeitung die Spezifikationen erfüllen und ist dies vollständig rückverfolgbar?
Diese Frage beantworten wir, indem wir die gesamte Kette kontrollieren:
- Wir verfügen über einen großen Lagerbestand an C17300-Blechen, -Stangen, -Bändern und -Drähten in unserem 3.200-Tonnen-Lager, alle mit Werkszertifikaten und Chargenrückverfolgbarkeit.
- Interne Fähigkeit zur Sequenzierung von Schruppbearbeitung, kontrollierter Alterung und Feinbearbeitung in einem gesteuerten Arbeitsablauf
- Vollständiges Dokumentationspaket inklusive Wärmebehandlungsprotokollen, Ergebnissen mechanischer Prüfungen und Maßberichten, das die anspruchsvollsten Qualitätssysteme der Luft- und Raumfahrt- sowie der Verteidigungsindustrie erfüllt.
Hier können Sie unser komplettes Beryllium-Kupfer-Sortiment entdecken:Beryllium-Kupfer-Produkte
Sehen Sie hier genau, wie wir C17300-Bleche und -Stangen in ermüdungskritische Präzisionsbauteile umwandeln:CYMBER CNC-Bearbeitungswerkstatt
Praktische Spezifikationsrichtlinien für Anwendungen unter hoher Belastung
| Erfordernis | Empfohlene Vorgehensweise für C17300 | Warum es für stark belastete Serviceleistungen wichtig ist |
|---|---|---|
| Maximale mechanische Eigenschaften | Lösungsglühen + begrenztes Alter bis zum Erreichen des Spitzenzustands | Maximale Dauerfestigkeit und Streckgrenze |
| Dimensionsstabilität | Grobbearbeitungsmaschine → begrenztes Alter → Fertigbearbeitungsmaschine | Hält nach Temperaturwechseln ±0,02–0,05 mm. |
| Oberflächenintegrität | Scharfe PCD/Hartmetall-Grenzfläche, Ra ≤ 0,6 μm, Druckeigenspannung | Verhindert Ermüdungserscheinungen an den Werkzeugspuren |
| Sicherheit und Einhaltung der Vorschriften | Geschlossene Bearbeitung mit dokumentierten Beryllium-Steuerungen | Erfüllt die Anforderungen von OSHA und den Kunden im Bereich Umweltschutz und Gesundheitsschutz. |
| Rückverfolgbarkeit | Vollständige MTR- und Wärmebehandlungsaufzeichnungen + FAI | Erfüllt die Anforderungen von AS9100- und NADCAP-Audits |
Schlussbetrachtung
In Umgebungen mit hoher Beanspruchung wird Berylliumkupfer C17300 nicht aufgrund seines Preises pro Kilogramm gewählt. Vielmehr wird es bevorzugt, weil es bei korrekter Verarbeitung vom Blech durch Präzisionsbearbeitung und kontrollierte Alterung eine einzigartige Kombination aus Festigkeit, Dauerfestigkeit, Leitfähigkeit und Dimensionsstabilität bietet, die nur wenige andere Werkstoffe erreichen.
Die Ingenieure, die Erfolg haben, sind diejenigen, die die gesamte Abfolge – Materialzustand, Zeitpunkt der Wärmebehandlung, Bearbeitungsparameter und Oberflächenintegrität – als einen einzigen integrierten Prozess betrachten und nicht als eine Reihe von Übergaben zwischen Lieferanten.
Cymber Metals 3.200-Tonnen-Lager, der dokumentierte CNC-Prozessablauf und die Fähigkeit, Wärmebehandlungssequenzen und Feinbearbeitung in einer einzigen Anlage abzuwickeln, wurden genau für diese anspruchsvollen Anwendungen konzipiert. Wir liefern nicht einfach nur Berylliumkupferplatten oder -stangen. Wir liefern fertige, ermüdungsgeprüfte Bauteile mit der Rückverfolgbarkeit und Prozesskontrolle, die leitende Ingenieure benötigen.
Wenn Sie derzeit C17300 für eine zyklisch beanspruchte Anwendung spezifizieren oder qualifizieren (oder dies in Erwägung ziehen), senden Sie uns bitte Ihre Zeichnung, die Anforderungen an die Beanspruchung sowie alle Anforderungen an die Wärmebehandlung oder Oberflächenintegrität. Wir prüfen die Prozesskette und zeigen Ihnen genau, wie wir die Variablen kontrollieren, die über die Lebensdauer des Bauteils im Einsatz entscheiden.
Veröffentlichungsdatum: 07.06.2026