
Veröffentlichungsdatum: 4. August 2026
Autor: Hu Yanwei, Technischer Experte von Cymber Metal
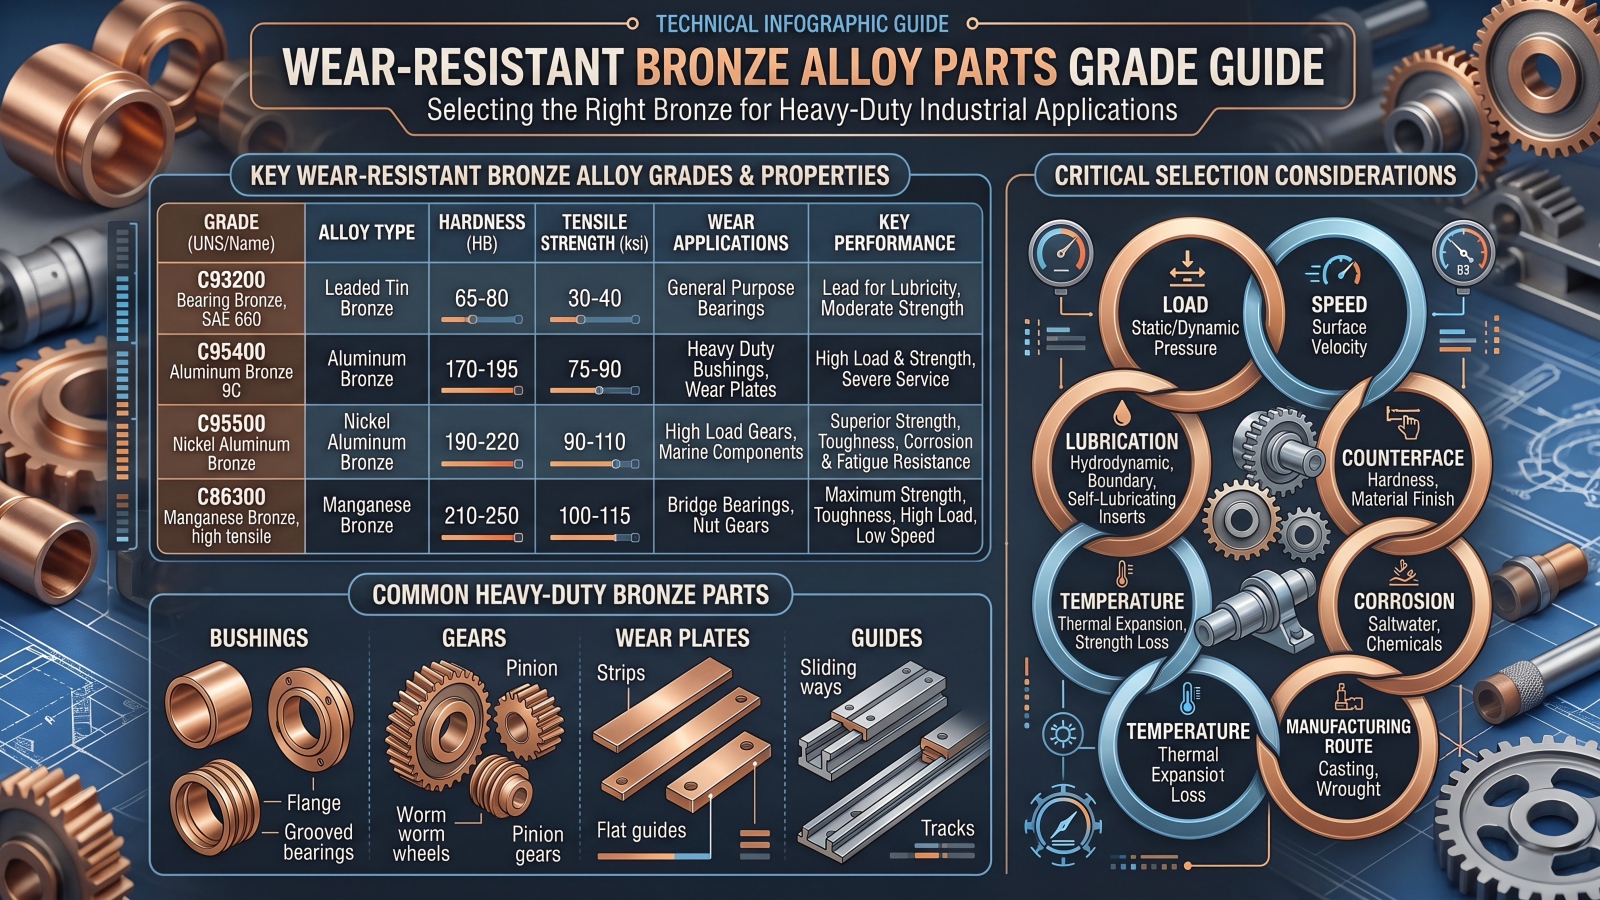
Hören Sie auf, hochbelastbare Bronze ausschließlich nach ihrer Härte auszuwählen.
Eine Buchse aus harter Bronze kann dennoch fressen, wenn die Wellenoberfläche, das Laufspiel oder das Schmiersystem nicht stimmen. Eine weichere, bleihaltige Bronze ist zwar toleranter gegenüber Verunreinigungen, verformt sich aber unter Stoßbelastung. Eine hochfeste Nickel-Aluminium-Bronze kann zwar der mechanischen Belastung standhalten, das fertige Bauteil aber unnötig verteuern, wenn die Anwendung weder die Festigkeit noch die Beständigkeit gegen Meerwasser oder die Kavitationsbeständigkeit erfordert.
Die falsche Note führt selten zu einem Fehler im Angebot.
Es versagt nach der Bearbeitung, der Montage oder nach einigen Wochen im Einsatz.
Kurze Antwort:Es gibt keine allgemein beste Güteklasse für verschleißfeste Bronzelegierungsteile. C93200 wird häufig für geschmierte Lager gewählt, die Anpassungsfähigkeit und Einbettbarkeit erfordern. C95400 ist eine robustere Ausgangsbasis für hochbelastete Buchsen, Zahnräder und Verschleißplatten. C95500 oder gewalztes C63000 können gerechtfertigt sein, wenn hohe Festigkeit, Beständigkeit gegen Seewasserkorrosion und Kavitation gleichzeitig erforderlich sind. C86300 wird oft für sehr hohe statische Belastungen und langsame Bewegungen in Betracht gezogen. C90700 eignet sich möglicherweise für Zahnräder und ausgewählte Anwendungen mit geringer Steigung bei Lagern. Die endgültige Auswahl muss auf Belastung, Umfangsgeschwindigkeit, Schmierung, Stoßbelastung, Gegenlauffläche, Temperatur, Korrosionsbeständigkeit und Herstellungsverfahren basieren.
Warum „verschleißfeste Bronze“ keine Spezifikation ist
Verschleiß ist keine einheitliche Materialeigenschaft.
- Lagerdruck
- Gleit- oder Schwinggeschwindigkeit
- Schmierregime
- Start-Stopp-Frequenz
- Stoßbelastung
- Wellenhärte
- Wellenoberflächenrauheit
- Ausrichtung
- Lauffreigabe
- Betriebstemperatur
- Kontamination
- Korrosionseinwirkung
- Erforderliche Nutzungsdauer
Ein Lieferant kann aus dieser Angebotsanfrage nicht die richtige Legierung auswählen:
Produkt: Verschleißfeste Bronzebuchse
Menge: 500 Stück
Bitte unterbreiten Sie uns Ihren besten Preis.
Der Begriff „verschleißfeste Bronze“ definiert weder die Güteklasse, das Gießverfahren, den Schmierzustand, die Endabmessungen noch die Abnahmeprüfungen.
Eine brauchbare Angebotsanfrage muss eine schwierigere Frage beantworten:
Welchen Belastungen wird das Bauteil im tatsächlichen Einsatz ausgesetzt sein?
Welche Bronzesorte eignet sich für welche hohe Beanspruchung?
| Grad | Bester Ausgangspunkt | Hauptvorteil | Großes Kaufrisiko |
|---|---|---|---|
| C93200 | Geschmierte Buchsen unter mäßigen Lasten und Drehzahlen | Anpassungsfähigkeit, Einbettbarkeit und Bearbeitbarkeit | Geringere Festigkeit; enthält üblicherweise etwa 6–8 % Blei |
| C95400 | Hochbelastbare Buchsen, Zahnräder, Verschleißplatten und Führungen | Hohe Festigkeit, Härte und Beständigkeit gegen industrielle Korrosion | Anspruchsvollere Bearbeitung; Schmierung weiterhin wichtig |
| C95500 | Marine-, Kavitations- und Hochlastkomponenten | Festigkeit kombiniert mit Meerwasser- und Kavitationsbeständigkeit | Höhere Legierungs- und Verarbeitungskosten |
| C63000 | Geschmiedete Wellen, Führungen, Buchsen und Schiffsbeschläge | Festigkeit, Ermüdungs- und Korrosionsbeständigkeit | Produktzustand und Herstellungsweg müssen kontrolliert werden |
| C86300 | Langsamlaufende, hochbelastbare Buchsen und Schraubmuttern | Hohe Festigkeit und hohes Tragvermögen | Keine universelle Marinelegierung; Schmierung und Korrosionsbeständigkeit müssen überprüft werden. |
| C90700 | Zahnräder, Schnecken und ausgewählte Verschleißteile mit niedrigem Bleigehalt | Verschleiß- und Korrosionsverhalten von Zinnbronze | Geringere Einbettbarkeit als bleihaltige Lagerbronze |
| C51000/C52100 | Federn, Kontakte, Unterlegscheiben und dünne Verschleißelemente | Elastizität und Verschleißfestigkeit bei dünnen Querschnitten | Nicht die Standardwahl für massive Schwerlastlager. |
Die Tabelle dient als Auswahlkriterium. Sie ersetzt nicht die Anwendungsentwicklung.
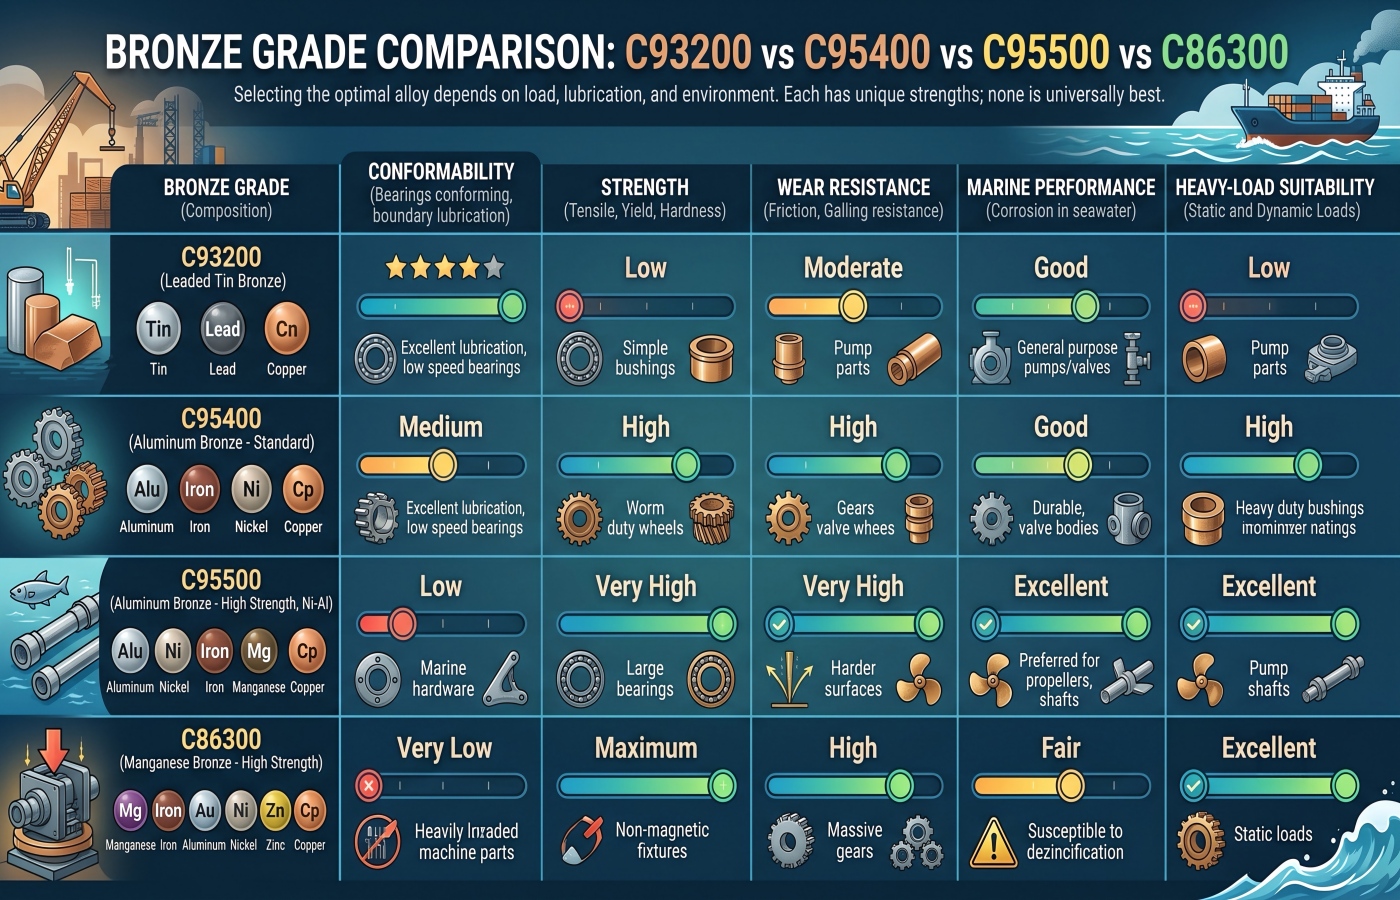
Repräsentative Legierungsdaten
Die folgenden Werte sind für einen ersten Vergleich nützlich. Zusammensetzungsgrenzen und mechanische Eigenschaften müssen anhand der geltenden Norm, der Produktform, des Guss- oder Schmiedeverfahrens und des zertifizierten Materialzustands bestätigt werden.
| Grad | Gemeinsame Zusammensetzungsreferenz, Gew.-% | Repräsentative mechanische Referenz | Praktische Positionierung |
|---|---|---|---|
| C93200 | Sn 6,3–7,5, Pb 6,0–8,0, Zn 2,0–4,0 | Zugfestigkeit ca. 240 MPa; Streckgrenze ca. 125 MPa; Härte ca. 60–70 HB | Allgemeines Lagerbronze mit starker Einbettbarkeit |
| C95400 | Al 10,0–11,5, Fe 3,0–5,0 | Zugfestigkeit ca. 585 MPa; Streckgrenze ca. 220 MPa; Härte häufig 150–190 HB | Hochfeste Aluminiumbronze |
| C95500 | Al 10,0–11,5, Ni 3,0–5,5, Fe 3,0–5,0 | Zugfestigkeit ca. 620 MPa; Streckgrenze ca. 260 MPa; Härte oft 170–200 HB | Nickel-Aluminium-Bronze für höhere Belastungen und den Einsatz im maritimen Bereich |
| C86300 | Cu 60–66, Zn 22–28, Al 5,0–7,5, Mn 2,5–5,0, Fe 2,0–4,0 | Zugfestigkeit ca. 760 MPa; Streckgrenze ca. 415 MPa; Härte oft 200–230 HB | Hochfeste Manganbronze für langsame, schwere Lasten |
| C90700 | Sn 10,0–12,0, Pb max. ca. 0,5, Zn max. ca. 0,5 | Zugfestigkeit ca. 275 MPa; Streckgrenze ca. 140 MPa; Härte ca. 70–85 HB | Zinnbronze für Zahnräder und ausgewählte Lageranwendungen |
Dies sind Referenzwerte – keine vertraglichen Garantien. Ein wärmebehandeltes, zentrifugalgegossenes, stranggegossenes oder geschmiedetes Produkt kann sich erheblich von einem anderen Produkt mit derselben allgemeinen Legierungsbezeichnung unterscheiden.
Die Zugfestigkeitswerte aus einer Fertigungsbedingung dürfen nicht mit den Härtewerten aus einer anderen Fertigungsbedingung kombiniert und beide in einer Bestellung aufgeführt werden.
C93200 Lagerbronze—oft in Verbindung mit SAE 660— wird üblicherweise verwendet für:
- Gleitlager
- Buchsen
- Anlaufscheiben
- Pumpenkomponenten
- Allgemeine Maschinenlager
- Geschmierte Gleitteile
Der Bleigehalt fördert die Anpassungsfähigkeit und Einbettbarkeit. Kleine Partikel können sich in die weichere Lageroberfläche einbetten, anstatt die Welle sofort zu beschädigen.
Das kann von Vorteil sein, wenn:
- Die Schmierung ist unzureichend.
- Die Wellenausrichtung ist nicht optimal.
- Verunreinigungen lassen sich nicht vollständig beseitigen.
- Das Lager muss sich während des Einlaufens leicht anpassen.
Doch ebendiese Weichheit schränkt seine Einsatzmöglichkeiten bei starker Belastung oder extrem hoher Stücklast ein.
Ein Käufer wählt möglicherweise C93200, weil es sich leicht bearbeiten lässt und günstiger ist als Nickel-Aluminium-Bronze. Wird die Buchse jedoch wiederholten Hammerschlägen, Kantenbelastungen oder unzureichender Gehäuseabstützung ausgesetzt, kann die scheinbare Kostenersparnis zu plastischer Verformung, Spielverlust und vorzeitigem Austausch führen.
C93200 Konformitätswarnung
C93200 enthält üblicherweise etwa 6–8 % Blei.
Dies erfordert eine separate Beschaffungsentscheidung. Käufer sollten Folgendes prüfen:
- Aktuelle RoHS-Anforderungen und anwendbare Ausnahmen
- Kundenspezifische Spezifikationen für eingeschränkte Substanzen
- Trinkwasseranforderungen
- Beschränkungen für den Lebensmittelkontakt
- Anforderungen an die Schrottsortierung
- Zielmarktbestimmungen
- Erforderliche Materialdeklarationen
C93200 darf nicht allein deshalb genehmigt werden, weil die mechanische Anwendung geeignet erscheint.
C95400 Aluminiumbronzeist einer der häufigsten Ausgangspunkte für hochbelastbare Bronzeteile, die eine wesentlich höhere Festigkeit als C93200 erfordern.
Typische Anwendungsgebiete sind:
- Hochbelastbare Buchsen
- Zahnräder und Schneckenräder
- Verschleißplatten
- Führungsblöcke
- Folienkomponenten
- Ventilteile
- Komponenten für schwere Baumaschinen
- Teile von Stahlwerks- und Umformanlagen
C95400 bietet:
- Höhere Festigkeit als herkömmliche bleihaltige Lagerbronze
- Höhere Härte
- Gutes Verschleißverhalten bei geeigneter Schmierung
- Gute Korrosionsbeständigkeit in vielen industriellen Umgebungen
- Bessere Beständigkeit gegen Stöße und Verformungen
Es ist nicht selbstschmierend.
Die Wahl von C95400 und der Verzicht auf Schmierstoff aufgrund der Annahme, „Aluminiumbronze sei verschleißfest“, ist eine mangelhafte Konstruktionsentscheidung. Auch bei trockener Gleitreibung kann eine hochfeste Bronze Reibungswärme erzeugen, Material übertragen oder an einer ungeeigneten Welle Fressen verursachen.
Die Passfläche, das Spiel und der Schmierweg bleiben Teil der Legierungsauswahl.
Die Bearbeitung von C95400 kann zudem aufwändiger sein als die von C93200. Käufer sollten Folgendes berücksichtigen:
- Höhere Werkzeugbelastung
- Anspruchsvollere Chipsteuerung
- Größerer Entgratungsaufwand
- Werkstückspannstabilität
- Anforderungen an die Oberflächenbeschaffenheit
- Inspektionszeit
- Mögliche Endbearbeitungszulage
Der korrekte Vergleich bezieht sich auf die Kosten des fertigen Teils, nicht auf den Preis des Rohgusses.
C95500 Nickel-Aluminium-Bronzewird üblicherweise dann bewertet, wenn die Komponente eine Kombination aus Folgendem benötigt:
- Hohe Festigkeit
- Verschleißfestigkeit
- Beständigkeit gegen Meerwasserkorrosion
- Kavitationsbeständigkeit
- Widerstandsfähigkeit gegen Stoßbelastung
- Dimensionsstabilität
Typische Anwendungsgebiete sind:
- Marinebuchsen
- Pumpen- und Ventilteile
- Propellerbezogene Komponenten
- Führungslager
- Hochleistungszahnräder
- Hochleistungsverschleißkomponenten
- Teile von Hydraulikgeräten
Nickel wird nicht aus dekorativen Gründen hinzugefügt. Es verändert das Legierungssystem, die mechanischen Eigenschaften, die Phasenstabilität und das Korrosionsverhalten.
Das erhöht auch die Kosten.
Wenn das Bauteil in einer sauberen, geschmierten Maschine in Innenräumen ohne Korrosions- oder Kavitationsbelastung betrieben wird, ist C95500 möglicherweise nicht erforderlich. C95400 oder eine andere Lagerbronze kann die Anforderungen zu geringeren Gesamtkosten erfüllen.
Bei kritischen Schiffskomponenten sollten Käufer mehr als nur die chemische Zusammensetzung berücksichtigen:
- Castingroute
- Wärmebehandlungszustand
- Mikrostrukturelle Kontrolle
- Reparaturschweißgeschichte
- Innere Unversehrtheit
- Ergebnisse der mechanischen Eigenschaften
- Korrosionseinwirkung
- Endbearbeitung und Oberflächenzustand
Ein C95500-Zertifikat beweist nicht automatisch, dass jedes kritische Gussteil die erforderliche innere Qualität aufweist.
C63000 Nickel-Aluminium-Bronzeist eine Knetlegierung, die üblicherweise als Stange, Stab, Schmiedestück oder in anderen bearbeiteten Formen geliefert wird.
Es könnte in Betracht gezogen werden für:
- Schächte
- Ventilschäfte
- Leitfäden
- Trage Ringe
- Buchsen
- Marine-Hardware
- Hochfeste bearbeitete Bauteile
Durch Schmieden lassen sich im Vergleich zu Gussprodukten eine andere Kornstruktur und ein anderes mechanisches Verhalten erzielen.
C63000 sollte nicht als einfacher 1:1-Ersatz für C95500 betrachtet werden. Käufer müssen Folgendes vergleichen:
- Genaue Zusammensetzung
- Produktstandard
- Geschmiedete oder gegossene Route
- Wärmebehandlung
- Richtungseigenschaften
- Verfügbare Abmessungen
- Bearbeitungszugabe
- Inspektionsanforderungen
Eine Zeichnung, die „Nickel-Aluminium-Bronze“ angibt, ohne die Guss- oder Schmiedeform des Produkts zu spezifizieren, lässt zu viel Raum für kommerzielle Interpretationen.
C86300 Manganbronzewird häufig für Bauteile in Betracht gezogen, die sehr hohen Belastungen und relativ langsamen Bewegungen ausgesetzt sind, einschließlich:
- Buchsen für Brücken und Baumaschinen
- Schraubmuttern
- Schwerpresskomponenten
- Kran- und Hebezeugteile
- Langsam laufende Lager
- Hochbelastbare Führungsteile
C86300 wird oft als Manganbronze bezeichnet, obwohl es metallurgisch zur hochfesten Kupfer-Zink-Aluminium-Mangan-Familie gehört.
Seine Festigkeit kann wesentlich höher sein als die von herkömmlichen zinnhaltigen Bronzen.
Das bedeutet jedoch nicht, dass es das beste Material für Hochgeschwindigkeitsrotationen ist.
Höhere Festigkeit kann Folgendes nicht ausgleichen:
- Unzureichende Schmierung
- Mangelhafte Schaftverarbeitung
- Übermäßige Gleitgeschwindigkeit
- Fehlausrichtung
- Kantenbeladung
- Falsche Freigabe
- Korrosive Medien werden bei der Auswahl nicht berücksichtigt.
C86300 sollte am besten als hochbelastbare technische Legierung betrachtet werden und nicht als universeller Ersatz für jede Bronzebuchse.
C90700 Zinnbronzewird üblicherweise berücksichtigt für:
- Schneckengetriebe
- Zahnräder
- Buchsen
- Lager
- Pumpenteile
- Bauteile, die ein gutes Korrosionsverhalten erfordern
Der höhere Zinngehalt sorgt für Festigkeit, Härte und Verschleißfestigkeit ohne den hohen Bleigehalt von C93200.
Der Nachteil ist eine geringere Einbettbarkeit.
Gelangen hartnäckige Verunreinigungen an die Grenzfläche, ist eine bleiarme Zinnbronze möglicherweise weniger tolerant als C93200. Eine verbesserte Abdichtung, Schmierstoffreinheit und ein besserer Wellenschutz können daher erforderlich sein.
C90700 sollte auch nicht allein aufgrund des Etiketts „bleifrei“ ausgewählt werden, ohne die genauen chemischen Grenzwerte und die Anforderungen des Zielmarktes zu bestätigen.
Dünne Federkontakte, Klemmen, Unterlegscheiben und flexible Verschleißelemente stellen ein anderes Problem dar als dicke, hochbelastbare Buchsen.
C51000 und C52100 von Cymber MetalPhosphorbronze-Sortimentkann geeignet sein, wenn eine Komponente Folgendes erfordert:
- Elastische Rückstellung
- Federkraft
- Dünnwand-Ermüdungsbeständigkeit
- Mäßiger Gleitverschleiß
- Elektrische Kontaktleistung
- Präzisionsstanzen
Sie sind normalerweise nicht die erste Wahl für ein massives, stoßbelastetes Gleitlager.
Wechseln Sie nicht von einer Federkontaktlegierung zu einer Lagerlegierung – oder umgekehrt –, da beide als verschleißfeste Bronze vermarktet werden.
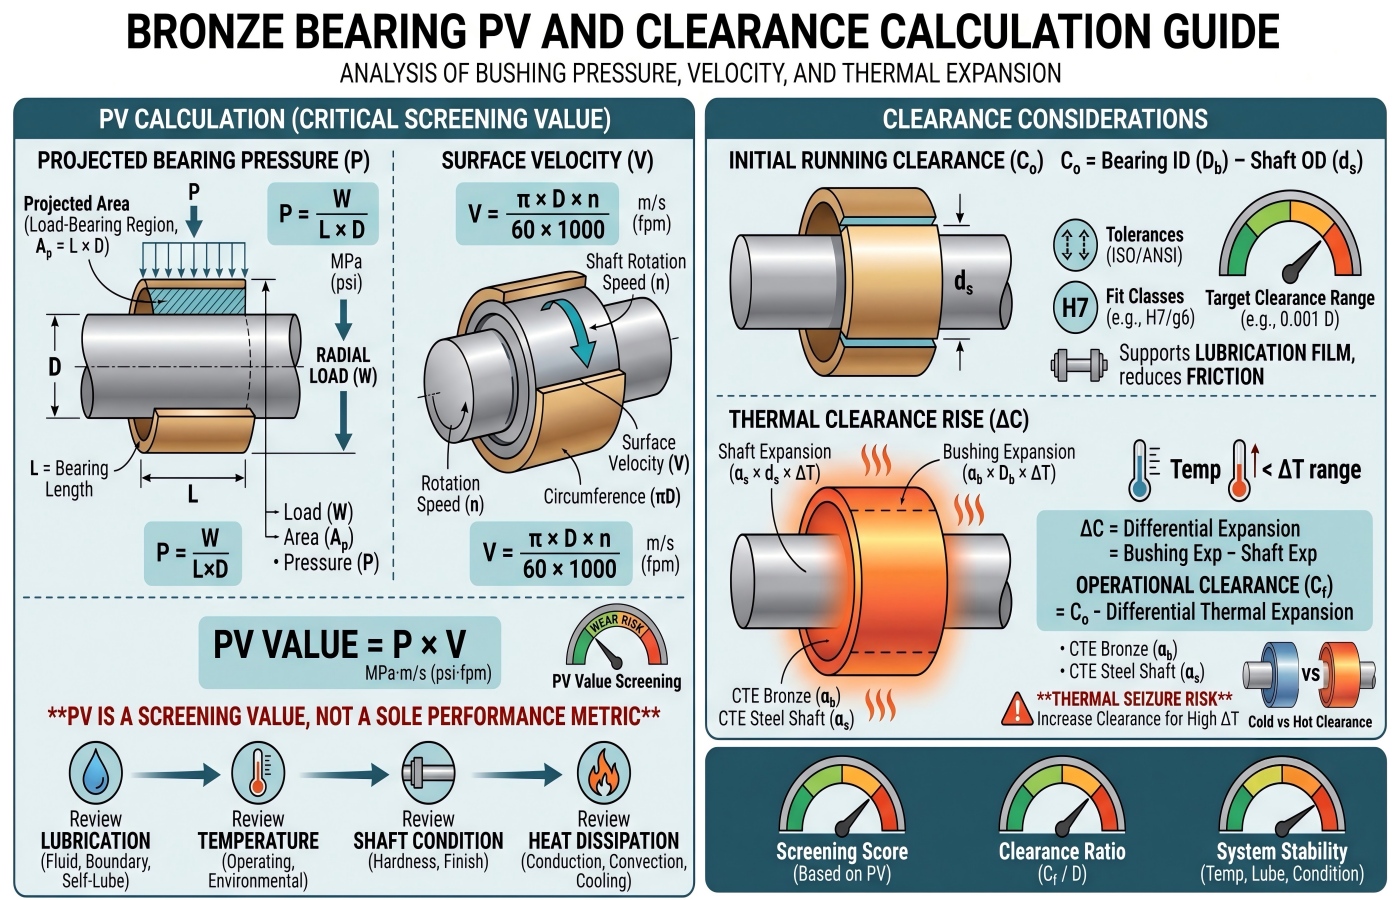
Berechnen Sie den Lagerdruck und den PV-Wert, bevor Sie eine Güteklasse auswählen.
Die erste technische Prüfung eines Gleitlagers umfasst üblicherweise die Berechnung des voraussichtlichen Lagerdrucks:
P = B ÷ (D × L)
Wo:
P= projizierter LagerdruckW= RadiallastD= WellendurchmesserL= Lagerlänge
Annehmen:
- Radiallast: 20.000 N
- Wellendurchmesser: 40 mm
- Lagerlänge: 50 mm
Projektierte Fläche:
40 × 50 = 2.000 mm²
Lagerdruck:
20.000 ÷ 2.000 = 10 N/mm² =10 MPa
Wenn die Oberflächengeschwindigkeit 0,20 m/s beträgt:
PV = 10 MPa × 0,20 m/s = 2,0 MPa·m/s
Diese Zahl ist kein automatisches Ergebnis über Bestehen oder Durchfallen.
Es handelt sich um einen Screening-Wert, der zusammen mit Folgendem überprüft werden muss:
- Schmierverfahren
- Anlauffrequenz
- Oszillierende oder kontinuierliche Bewegung
- Wärmeableitung
- Gegenmaterial
- Wohnraumförderung
- Kontamination
- Betriebstemperatur
- Erforderliche Lebensdauer
Die PV-Nennwerte dürfen nicht aus einer allgemeinen Online-Tabelle übernommen werden, ohne die Testmethode und die Betriebsbedingungen zu überprüfen.
Die Welle kann ein gutes Bronzelager zerstören.
Eine Bronze-Qualität kann eine ungeeignete Gegenfläche nicht reparieren.
Die Zeichnung sollte Folgendes berücksichtigen:
- Wellenmaterial
- Wellenhärte
- Oberflächenbeschaffenheit
- Rundheit
- Auslaufen
- Ausrichtung
- Oberflächenbeschichtung
- Schmiernuten
- Sauberkeit der Montage
Eine weiche oder raue Welle kann zu adhäsivem Verschleiß und schneller Riefenbildung führen. Eine übermäßig harte, aber schlecht bearbeitete Welle kann ebenfalls die Lagerfläche beschädigen.
Wenn der Lieferant nur die Zeichnung der Buchse erhält, ist die Konstruktionsprüfung unvollständig.
Welle und Lager bilden ein tribologisches Paar. Bewerten Sie beide gemeinsam.
Das Laufspiel ändert sich mit der Temperatur
Bronzelegierungen weisen üblicherweise Wärmeausdehnungskoeffizienten im Bereich von etwa 16–18 µm/m·K auf, abhängig von der Legierung und dem Temperaturbereich.
Bei einem Durchmesser von 100 mm aus Bronze, der einer Temperaturerhöhung von 80 °C ausgesetzt ist, beträgt die unkontrollierte thermische Ausdehnung ungefähr:
ΔD = α × D × ΔT
Bei 16 µm/m·K:
16 × 10⁻⁶ × 100 mm × 80 =0,128 mm
Bei 18 µm/m·K:
18 × 10⁻⁶ × 100 mm × 80 =0,144 mm
Dies bedeutet nicht, dass sich das Betriebsspiel automatisch um genau diesen Betrag ändert. Auch die Stahlwelle dehnt sich aus, und die Bronzebuchse kann durch das Gehäuse oder die Presspassung eingeschränkt sein.
Es beweist einen wichtigeren Punkt:
Eine Passform, die für Raumtemperatur geeignet ist, kann nicht ausgewählt werden, ohne die Betriebstemperatur und die Montagebedingungen zu berücksichtigen.
Eine H7/h6-Passungsbezeichnung allein definiert nicht das korrekte Betriebsspiel für jedes Lager.
Änderungen der Fertigungsroute: Leistung und Kosten
Stranggießen
Stranggegossene Stangen und Rohre können ein praktisches Gleichgewicht bieten von:
- Größenverfügbarkeit
- Konsistente Struktur
- Nahezu hohle Formen
- Wirtschaftlichkeit der maschinellen Bearbeitung
- Wiederholbare Produktion
Je nach Güteklasse und Bestellung können Normen wie ASTM B505/B505M relevant sein.
Schleuderguss
Das Schleudergussverfahren wird häufig verwendet für:
- Große Buchsen
- Ärmel
- Ringe
- Zylindrische Verschleißteile
Es ermöglicht die Herstellung dichter zylindrischer Gussteile und reduziert den Materialabtrag im Vergleich zur Bearbeitung von Vollmaterial. Die Normen ASTM B271/B271M sind möglicherweise anwendbar.
Sand- oder Dauerformguss
Nahezu endformnahe Formen können den Materialverbrauch reduzieren für:
- Getriebe
- Flanschbuchsen
- Verschleißplatten
- Unregelmäßige Komponenten
Der Käufer muss die zulässige Porosität, die Reparaturbedingungen, die Bearbeitungszugabe und die Prüfanforderungen festlegen. ASTM B584 oder sortenspezifische Normen wie ASTM B148 können relevant sein.
Schmiede- und Umformprodukte
Die Verwendung von geschmiedeten oder gewalzten Aluminiumbronzeprodukten kann in folgenden Fällen gerechtfertigt sein:
- Richtungsabhängige mechanische Eigenschaften sind wichtig
- Hohe Dauerfestigkeit erforderlich
- Kritische Abschnitte müssen gussbedingte Diskontinuitäten vermeiden.
- Das Bauteil wird aus Stangenmaterial oder Schmiedeteilen gefertigt.
ASTM B150/B150M kann für ausgewählte Aluminiumbronze-Stangen, -Profile und -Schmiedestücke gelten.
Der Standard muss sowohl zur Legierung als auch zum Herstellungsverfahren passen. Es ist nicht möglich, eine Gusslegierungsgüte mit einem Standard für Schmiedeprodukte vorzugeben und zu erwarten, dass die Lieferanten den Widerspruch stillschweigend lösen.
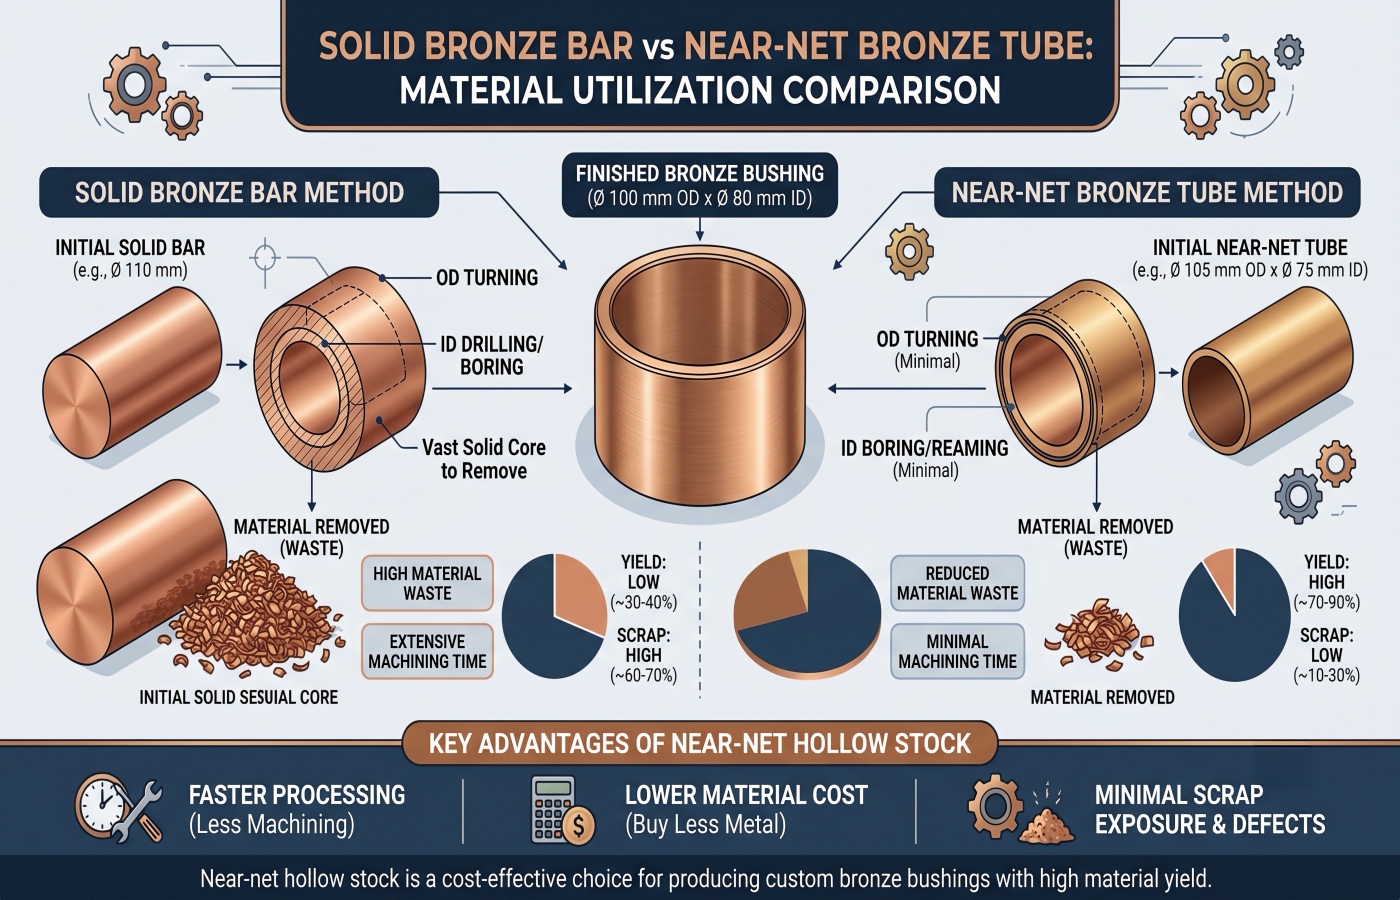
Bronzerohre mit nahezu endkonstantem Feinheitsgrad können im Vergleich zu einer billigeren Legierung größere Kosteneinsparungen ermöglichen.
Betrachten wir eine fertige C93200-Buchse:
- Fertiger Außendurchmesser: 100 mm
- Fertiger Innendurchmesser: 80 mm
- Fertige Länge: 80 mm
Theoretisches Endvolumen:
π ÷ 4 × (100² − 80²) × 80
= ungefähr226.195 mm³
Option A: Bearbeitung aus Ø105 mm Vollstange
Eingangslautstärke:
π ÷ 4 × 105² × 80
= ungefähr692.721 mm³
Theoretische Materialnutzung:
226.195 ÷ 692.721 =32,6 %
Etwa 67,4 % des Eingangsvolumens müssen entfernt werden, bevor die Verblendung oder andere Merkmale berücksichtigt werden können.
Unter Verwendung einer C93200-Dichtereferenz von ungefähr 8,93 g/cm³:
- Eingabefeld: ca. 6,19 kg
- Fertige Buchse: ca. 2,02 kg
- Theoretische Entfernung: ca. 4,17 kg
Option B: Verwendung eines netznahen Rohrs, Ø105 × Ø75 mm
Eingangslautstärke:
π ÷ 4 × (105² − 75²) × 80
= ungefähr339.292 mm³
Theoretische Materialnutzung:
226.195 ÷ 339.292 =66,7 %
Ungefähre Gewichte:
- Rohrrohling: ca. 3,03 kg
- Fertige Buchse: ca. 2,02 kg
- Theoretische Entfernung: ca. 1,01 kg
Das netznahe Rohr reduziert die theoretische Bestandsentfernung um etwa3,16 kg pro Teilin diesem Beispiel.
Der tatsächliche Ertrag hängt auch von Folgendem ab:
- Sägeschnitt
- Zulage
- Verfügbare Rohrtoleranzen
- Beseitigung von Oberflächenfehlern
- Minimale Reinigung
- Teilemerkmale
- Ausgemustertes Material
- Schrottgutschrift
Die kommerzielle Botschaft ist nach wie vor klar:
Ein Lieferant, der die richtige Materialform anbietet, kann einen niedrigeren Kilogrammpreis eines Lieferanten unterbieten, der nur festes Material anbietet.
Bearbeitungs-Kompromisse der Bronzefamilie
| Bronzefamilie | Allgemeines Bearbeitungsverhalten | Gemeinsamer Kontrollpunkt |
|---|---|---|
| C93200 bleihaltige Zinnbronze | Relativ gut bearbeitbar und fehlertolerant. | Bleikonformität, Umgang mit weichen Oberflächen und Gratkontrolle |
| C95400 Aluminiumbronze | Stärker und anspruchsvoller für die Bearbeitung | Steife Einrichtung, scharfe Werkzeuge und kontrollierte Materialabtragung |
| C95500 Nickel-Aluminium-Bronze | Robust, stark und bearbeitungsintensiv | Werkzeugstandzeit, Wärmeentwicklung und Schlichtzugabe |
| C86300 Manganbronze | Hochfestes Material mit erheblicher Werkzeugbelastung | Werkstückspannung, Spankontrolle und Dimensionsstabilität |
| C90700 Zinnbronze | Mäßige Bearbeitbarkeit | Grate, Werkzeugzustand und Oberflächenbeschaffenheit |
| Phosphorbronze | abhängig von Produktform und Temperatur | Gratbildung, Werkzeughaftung und Dünnschnittverformung |
Die genauen Geschwindigkeiten und Vorschübe hängen ab von:
- Guss- oder Schmiedezustand
- Härte
- Werkzeugmaterial
- Maschinensteifigkeit
- Schnitttiefe
- Kühlmittel
- Teilegeometrie
- Erforderliche Oberflächenbeschaffenheit
Projekte, die fertige Bauteile benötigen, können mit Cymber Metal besprochen werden.Feinbearbeitungsdienstleistungen.
Was sollte überprüft werden?
Chemische Zusammensetzung
Bitte bestätigen Sie die genaue Güteklasse und Charge. Tragbare Röntgenfluoreszenz-Geräte (RFA) können die allgemeine Legierungsidentifizierung unterstützen, jedoch muss die vereinbarte Analysemethode den Anforderungen der Materialnorm hinsichtlich der Elemente und der Genauigkeit entsprechen.
Mechanische Eigenschaften
Je nach Güteklasse und Produktform kann der Käufer Folgendes verlangen:
- Zugfestigkeit
- Streckgrenze
- Verlängerung
- Härte
- Aufprall- oder Sonderprüfungen, sofern zutreffend
Innere Unversehrtheit
Bei kritischen Gussteilen kann der Auftrag Folgendes erfordern:
- Ultraschallprüfung
- Röntgenprüfung
- Eindringprüfung
- Makrostrukturanalyse
- Druck- oder Dichtigkeitsprüfung
„UT-geprüft“ ist unvollständig. Geben Sie die Prüfmethode, die Empfindlichkeit, die Kalibrierung, das Prüfvolumen und die Akzeptanzkriterien an.
Abmessungen und Oberfläche
Definieren:
- Fertige Abmessungen
- Bezugspunkte
- Lauffreigabe
- Presspassungsabmessungen
- Rundheit
- Konzentrizität
- Auslaufen
- Oberflächenrauheit
- Schmiernutgeometrie
- Kantenbruch
- Zulässige Guss- oder Bearbeitungsspuren
Rückverfolgbarkeit
Das Inspektionspaket kann Folgendes umfassen:
- Materialprüfzeugnis
- Konformitätsbescheinigung
- Chargen- oder Wärmekennzeichnung
- Dimensionsbericht
- Härteergebnis
- NDT-Bericht
- Erste Bemusterung
- Abschlussprüfungsbericht
Käufer können die veröffentlichten Informationen von Cymber Metal einsehen.GeräteinformationenUndZertifikatsinformationenDie auftragsspezifischen Prüfanforderungen müssen weiterhin in der Bestellung vereinbart werden.
Blei-, Korrosions- und Zielmarktrisiko
Die mechanische Leistungsfähigkeit ist nur ein Zulassungskriterium.
C93200 mag zwar als Lagerbronze gute Eigenschaften aufweisen, erfüllt aber möglicherweise nicht die Anforderungen des Kunden hinsichtlich eingeschränkter Stoffe.
C86300 bietet zwar eine hohe Festigkeit, erfordert jedoch zusätzliche Korrosionsprüfungen in aggressiven Medien.
C95500 eignet sich möglicherweise für den Einsatz in Meerwasser, jedoch spielen der Gusszustand, die Wärmebehandlung und die Mikrostruktur weiterhin eine Rolle.
Stellen Sie diese Fragen, bevor Sie das Material freigeben:
- Ist Blei eingeschränkt?
- Wird das Teil mit Trinkwasser oder Lebensmitteln in Berührung kommen?
- Ist das Bauteil in Meerwasser eingetaucht?
- Ist Kavitation zu erwarten?
- Ist Ammoniak oder eine andere aggressive Chemikalie vorhanden?
- Kann es bei der Interaktion ungleicher Metalle zu galvanischer Korrosion kommen?
- Wird kathodischer Korrosionsschutz verwendet?
- Ist Reparaturschweißen zulässig?
- Ist eine Beschichtung oder Plattierung erforderlich?
Ein Material kann einen mechanischen Test bestehen und trotzdem für den Zielmarkt ungeeignet sein.
Vergleichen Sie die gesamten Landungskosten.
Für verschleißfeste Bronzelegierungsteile verwenden Sie diese Formel:
Gesamtkosten der gelieferten Teile = Legierungsbasis + Guss- oder Schmiedeverarbeitung + Ausbeuteverlust + Bearbeitung + Prüfung + Endbearbeitung + Verpackung + Fracht + Zoll + Finanzierung + Ausschuss- und Ausfallkosten
Das Zitat sollte Folgendes enthalten:
- Preisbasis für Kupfer, Zinn, Nickel oder andere Metalle
- Preisstichtag oder Durchschnittsbildungszeitraum
- Gieß- oder Schmiedeverfahren
- Wärmebehandlungsgebühr
- Grob- oder Feinbearbeitung
- Zerstörungsfreie Prüfung und Dokumentation
- Eigentumsrechte oder Gutschriften für Schrott
- Verpackung
- Incoterm
- Frachtmodus
- Gültigkeit des Angebots
- Ersatzverantwortung
Ein höherpreisiges, endkonturnahes Gussteil kann nach der Bearbeitung günstiger sein als ein billigerer Vollstab.
Eine stärkere Legierung hält möglicherweise länger – oder sie verursacht zusätzliche Kosten, ohne das eigentliche Schmierproblem zu lösen.
Führen Sie die vollständige Berechnung durch.
Lieferantenbewertungs-Scorecard
| Bewertungsbereich | Empfohlenes Gewicht |
|---|---|
| Güteklasse und Eignung für verschiedene Anwendungen | 25 % |
| Fertigungsweg und interne Qualität | 20 % |
| Bearbeitungs- und Maßgenauigkeit | 20 % |
| Inspektion und Rückverfolgbarkeit | 15% |
| Preistransparenz und Materialausbeute | 10% |
| Verpackung, Logistik und Lieferkontrolle | 10% |
Passen Sie die Gewichtung der Anwendung an.
Bei einer Schiffspumpenkomponente sollte der Fokus stärker auf Korrosion, Kavitation und innerer Dichtheit liegen. Bei einer verschmutzten, schwergängigen Industriebuchse hingegen sind Einbettbarkeit, Schmierung und Wellenschutz wichtiger.
Kopierbare Angebotsanfragevorlage
Anwendung:
Teileart: Buchse / Lager / Zahnrad / Verschleißplatte / Führung / Sonstiges
Zeichnungsnummer und Revision:
Erforderliche Legierung:
Maßgebender Materialstandard:
Zulässige gleichwertige Noten:
Fertigungsweg:
Guss / Strangguss / Schleuderguss / Schmieden / Walzen
Betriebslast:
Wellendurchmesser:
Lagerlänge:
Berechneter Lagerdruck:
Oberflächengeschwindigkeit:
Berechneter PV-Wert:
Kontinuierliche / Oszillierende / Intermittierende Bewegung:
Stoß- oder Aufprallbelastung:
Betriebstemperatur:
Schmierstoffart:
Schmierstoffzufuhrmethode:
Start-Stopp-Frequenz:
Kontamination:
Paarungsmaterial:
Wellenhärte:
Oberflächenbeschaffenheit der Welle:
Erforderliche Nutzungsdauer:
Korrosive Umgebung:
Meerwasserexposition:
Kavitation:
Bleibeschränkung:
Einhaltung der Zielmarktbestimmungen:
Rohabmessungen:
Fertige Abmessungen:
Kritische Daten:
Freigängigkeit:
Presspassung:
Rundheit:
Konzentrizität oder Rundlauf:
Oberflächenrauheit:
Schmiernuten:
Bearbeitungszugabe:
Erforderlicher Chemiebericht:
Erforderliche mechanische Eigenschaften:
Härte:
ZfP-Verfahren und Abnahme:
Dimensionsbericht:
Druck- oder Dichtigkeitsprüfung:
Chargenrückverfolgbarkeit:
Erste Bemusterung:
Inspektion durch Dritte:
Rohguss / Bearbeiteter Rohling / Fertigteil:
Prototypenmenge:
Produktionsmenge:
Geschätzter Jahresbedarf:
Verpackungsanforderungen:
Lieferort:
Incoterm:
Erforderlicher Zeitplan:
Metallpreisbasis:
Gültigkeit des Angebots:
Die vom Unternehmen bereitgestellten technischen Unterlagen können auch über Cymber Metal eingesehen werden.Download-Center.
Häufig gestellte Fragen
C95400 ist ein gängiger Ausgangspunkt für hochbelastete Buchsen, die eine höhere Festigkeit als C93200 erfordern. Für Anwendungen im maritimen Bereich, bei Kavitation oder mit besonders hohen Belastungen sind C95500 oder C63000 möglicherweise besser geeignet. C86300 eignet sich für sehr hohe Belastungen und langsame Bewegungen. Die endgültige Auswahl hängt von Druck, Geschwindigkeit, Schmierung, Stoßbelastung und Korrosion ab.
C95400 ist härter und deutlich fester, was unter geeigneten Bedingungen die Verschleißfestigkeit verbessern kann. C93200 bietet eine bessere Anpassungsfähigkeit und Einbettbarkeit. Ein verschmutztes oder falsch ausgerichtetes Lager kann daher von C93200 profitieren, obwohl es weicher ist.
C95500 ist dann gerechtfertigt, wenn die Festigkeit von Nickel-Aluminium-Bronze, die Beständigkeit gegen Meerwasserkorrosion und Kavitation gleichzeitig gefordert sind. Bei sauberen, geschmierten und nicht korrosiven Anwendungen kann C95400 eine wirtschaftlichere Lösung darstellen.
Es wird häufiger für sehr hohe Belastungen und relativ langsame Bewegungen eingesetzt. Anwendungen mit hohen Drehzahlen erfordern eine sorgfältige Prüfung der Wärmeentwicklung, der Schmierung, des Spiels und des Wellenzustands.
Phosphorbronze eignet sich gut für federbelastete Kontakte, Ausgleichsscheiben und dünne Verschleißteile. Sie ist jedoch in der Regel nicht das Standardmaterial für große, stoßbelastete Buchsen; hierfür sind Aluminiumgussbronze, Wälzlagerbronze oder Manganbronze besser geeignet.
PV ist das Produkt aus projiziertem Lagerdruck und Gleitgeschwindigkeit. Es ist ein nützlicher Screening-Parameter, aber der zulässige Wert hängt von der Schmierung, dem Prüfverfahren, der Temperatur, der Bewegungsart und der Wärmeabfuhr ab.
C93200 enthält üblicherweise etwa 6–8 % Blei. Käufer müssen vor der Genehmigung die geltenden Vorschriften, anwendbare Ausnahmen, Anforderungen des Zielmarktes und kundenspezifische Stoffbeschränkungen prüfen.
Bitte geben Sie Güteklasse oder Anwendung, Zeichnung, Belastung, Geschwindigkeit, Schmierung, Temperatur, Gegenmaterial, Korrosionsbelastung, Herstellungsverfahren, Abmessungen, Toleranzen, Prüfanforderungen, Menge und Bestimmungsort an.
Abschließende Kaufempfehlung
Frag nicht, welche Bronze die härteste ist.
Fragen Sie, welcher Fehlermodus verhindert werden muss.
Bei überwiegender Verschmutzung und Fehlausrichtung kann die Anpassungsfähigkeit wichtiger sein als die Festigkeit. Sind Stoßbelastung und Flächenlast dominant, bieten sich C95400 oder C86300 als bessere Ausgangsbasis an. Bei Vorhandensein von Meerwasser und Kavitation sollten C95500 oder C63000 genauer geprüft werden. Handelt es sich bei dem Bauteil um eine Feder oder einen dünnen Kontakt, ist Phosphorbronze eine andere Wahl.
Prüfen Sie anschließend die Materialform, die Bearbeitungsausbeute, den Wellenzustand, die Schmierung und den Inspektionsplan.
So überstehen verschleißfeste Teile aus Bronzelegierungen auch unter starker Beanspruchung.
Ich möchte immer auf die gesamte Produktpalette von Cymber Metal hinweisen und diese Website nutzen.https://www.cymbermetal.com/um mehr über sie zu erfahren.
Cymber Metals breiteres SpektrumServicekapazitätenkann Diskussionen über Legierungsauswahl, Schneidverfahren, Überprüfung der Fertigungsabläufe, Bearbeitungs- und Prüfanforderungen unterstützen.
Für eine projektspezifische Prüfung senden Sie bitte Ihre Zeichnung, die Betriebsbedingungen, die Menge und den Bestimmungsort über dieCymber Metal Kontaktseite.
Veröffentlichungsdatum: 04.08.2026